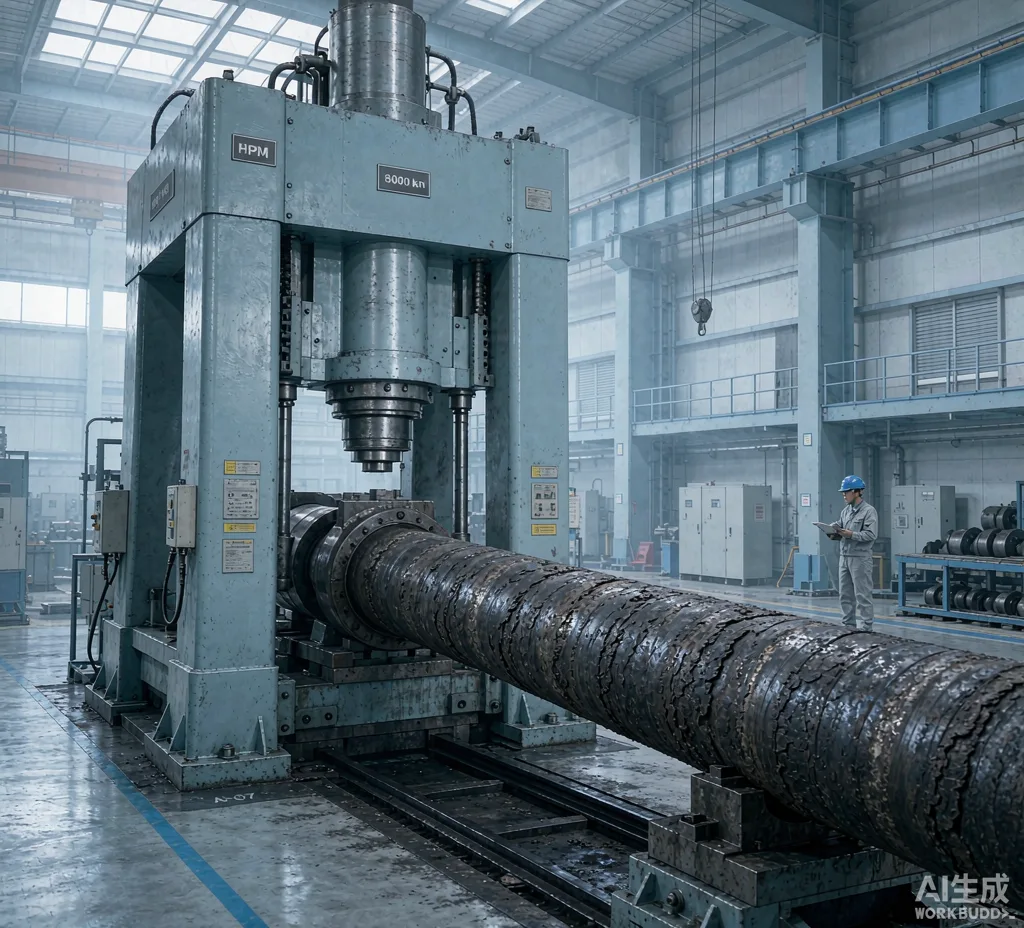
冲头、凹模、镶件、导柱等核心部件在高频连续摩擦与挤压下服役,材料耐磨性和尺寸稳定性不足正是崩刃、塌陷、超差的根源。
按介质浓度、温度与验收标准分级推荐,避免过度选材或选材不足。
| 牌号 | 所属系列 | 关键指标 | 本行业典型用途 |
|---|---|---|---|
| 440C | 马氏体不锈钢 | 淬火HRC58-60,高耐磨 | 冲头、凹模、精密刀具 |
| 9Cr18MoV | 马氏体不锈钢 | 淬火HRC56-58,耐蚀耐磨 | 精密模具、喷嘴、阀件 |
| 420/2Cr13 | 马氏体不锈钢 | 淬火HRC48-52,耐蚀可抛光 | 塑料模具、普通冲压模 |
| 431/1Cr17Ni2 | 马氏体不锈钢 | 调质后HB240-280,强度高 | 模架、压板、导柱套 |
| 630/17-4PH | 沉淀硬化不锈钢 | 时效后HRC38-44 | 高强度结构件、紧固件 |
| 630/17-4PH | 马氏体不锈模具钢 | 淬火HRC48-52,镜面抛光 | 高精度镜面模具 |
不锈钢冲压模建议选用440C或9Cr18MoV并做深冷处理,可显著提升尺寸稳定性和耐磨性;镜面模具必须采用真空脱钢+电渣重熔工艺的不锈钢圆钢,抛光后无砂眼。
从主体设备到关键内件,按部件工况逐一匹配材料。
冲头、凹模、镶件,承受高频摩擦与挤压。
螺栓、螺母、铆钉,成形压力大。
导柱、导套、压板,要求耐磨与尺寸稳定。
螺杆、销轴、齿轮,批次一致性要求高。
点击进入系列详情,查看完整牌号表、供货规格与性能数据。
专业工程师一对一提供牌号选型、热处理工艺参考与工况适配方案